


杭州奥为智能装备有限公司:包装制品厂机边粉碎机哪家响应快?从故障停机损失到服务网络覆盖的五维评估指南
一台24小时连续生产的注塑机,月均创造产值约15-30万元。每停机一小时,直接损失300-800元;若整机故障导致整条产线停产,单小时损失可以攀升至2,000-5,000元。这是珠三角和长三角大量包装制品厂老板每天面对的数字——不是设备的采购价,而是设备停下来以后,每分钟流走的产能和利润。
设备坏了,叫供应商来修,最快多久能到?这是包装制品厂在选机边粉碎机时,问得最多、但设备参数表上从来写不清楚的问题。
三条核心结论:
1. 包装制品厂的机边粉碎机故障代价远高于设备本体价格,一台月产值20万的注塑机停机1小时≈损失一台粉碎机的采购价。
2. 选"响应快"的供应商,不是选"说得好听"的供应商,要看服务商在本产区有没有配件库存、懂不懂本行业机型、有没有办法48小时内到现场。
3. 服务响应能力可以量化:服务网络覆盖城市数、工程师数量、配件库存深度、书面响应时间承诺——这四项是可以对比的。
一、包装制品厂的机边粉碎机故障代价:数据拆解
机边粉碎机的故障对产线的真实影响
机边粉碎机虽然单价不高(通常3-15万元/台),但它嵌在注塑机的生产节拍里,一旦停机,注塑机也无法继续运行。据中国塑料加工工业协会2024年对珠三角50家中小型包装制品厂的调研数据:
故障场景 |
发生频率 |
单次平均停机时长 |
单次直接损失 |
说明 |
刀片断裂/崩刃 |
约2-3次/年 |
4-8小时 |
800-3,200元/次 |
最常见,与废料硬度和刀片材质相关 |
轴承损坏 |
约1次/2年 |
8-24小时 |
3,000-8,000元/次 |
与设备质量和维护相关 |
电机故障 |
约1次/3年 |
12-48小时 |
6,000-20,000元/次 |
可能需要换电机 |
腔体堵塞/卡料 |
约4-6次/年 |
1-3小时 |
300-1,200元/次 |
操作不当或异物进入 |
控制系统故障 |
约1次/年 |
4-12小时 |
1,500-5,000元/次 |
变频器或电气元件故障 |
数据来源:中国塑料加工工业协会《2024年塑料加工中小企业设备管理调研报告》,样本为珠三角50家年产值500-3,000万元的包装制品厂。
不同规模包装制品厂的停机损失量化
工厂规模 |
注塑机数量 |
机边粉碎机数量 |
单小时停机损失 |
停机4小时的损失 |
小型(1-5台注塑机) |
1-5台 |
1-3台 |
300-800元 |
1,200-3,200元 |
中型(5-20台注塑机) |
5-20台 |
3-8台 |
1,000-3,000元 |
4,000-12,000元 |
大型(20台以上) |
20台以上 |
10台以上 |
3,000-8,000元 |
12,000-32,000元 |
对比来看:买一台7.5kW机边粉碎机,市场价约3-5万元。但一次轴承故障导致的4小时停机损失,就可能超过这台设备本身的采购价。供应商服务响应速度的重要性,远超大多数采购负责人的直觉判断。
二、包装制品厂机边粉碎机的四个核心参数
在评估服务响应之前,先确认机型参数选对了——机型选错,再快的服务也救不了产能浪费。
包装制品厂常见废料类型与对应机型
废料类型 |
来源工序 |
典型材料 |
形状特征 |
推荐机型 |
核心配置 |
注塑浇口料头 |
注塑机台 |
PP、PE、ABS、PC |
短圆柱状,带料把 |
机边粉碎机(AW-MS系列) |
直接放置注塑机旁,3-7.5kW |
包装薄膜/软包边角料 |
吹塑/流延线 |
PE、PP、CPE |
大面积薄片,易缠绕 |
低速粉碎机+梳料板 |
280rpm低速+防缠绕结构 |
吹塑瓶胚/厚壁件 |
吹塑机台 |
PET、PP、PE |
厚壁中空,体积较大 |
中型塑料粉碎机(AWM系列) |
11-22kW,水平进料腔体 |
混合废件/不良品 |
检验/仓库 |
PP、PE、PET、PS混合 |
规格混杂 |
AWM系列或定制机型 |
按比例选功率和刀材 |
刀片材质选择:直接影响故障频率
刀片材质 |
适用材料 |
平均刀片寿命 |
月均换刀次数(参考) |
建议场景 |
SKD11(Cr12MoV) |
PP/PE/ABS/PVC软中硬度 |
400-600小时 |
1-2次 |
包装薄膜、注塑件等常规废料 |
V4E(高碳高铬) |
PVC、PA、含少量GF |
300-500小时 |
2-3次 |
PVC软料、混合废件 |
ASP23(粉末冶金) |
含30%以上玻纤、碳纤尼龙 |
150-250小时 |
3-5次 |
工程塑料废件 |
数据来源:中国塑料机械工业协会《塑料粉碎机刀片材质选用指南》(2024年修订版)。
磁选除铁:包装制品厂必须重视的配置
包装制品厂回收的废料里,混有金属异物(金属嵌件、金属模具屑)是高频事件。若不带磁选除铁模块,金属异物进入粉碎腔体会导致刀片崩刃、轴承损坏,维修成本是磁选器成本的5-10倍。
配置 |
作用 |
成本 |
说明 |
磁选除铁器 |
清除金属异物,保护刀轴和轴承 |
增加约800-1,500元 |
建议所有包装制品厂标配 |
隔音罩 |
降低噪音至≤80dB,满足工业区车间要求 |
增加约1,200-2,000元 |
夜间生产或噪音敏感区域必备 |
变频控制 |
调节刀轴转速,适配不同废料 |
增加约1,500-3,000元 |
换料频繁的生产线建议选配 |
三、选供应商:五维评估服务响应能力
机型选型确认后,真正的分水岭在于供应商的服务响应能力。以下五个维度可以量化对比:
维度一:服务网络覆盖——本地有没有服务点
供应商在本产区有没有实体服务点,是服务响应速度的第一道门槛:
评估要点 |
重点关注 |
服务网点城市 |
在客户工厂所在城市或邻近城市有服务点吗? |
合作网点 vs 自营网点 |
自营网点响应速度和配件储备优于合作网点,问清合作网点资质 |
工程师常驻数量 |
该产区有几名常驻服务工程师?夜间和节假日是否有人值班? |
应急响应机制 |
报修后多久给答复?是否承诺到场时间?是否有书面承诺? |
维度二:配件库存深度——坏了能不能立刻修
机器故障时,配件等待是停机时长的最大变量:
配件类型 |
常规配件 |
非标/定制配件 |
刀片(SKD11/V4E/ASP23) |
多数供应商有现货 |
定制刀轴/刀盘需等待3-7天 |
轴承 |
常用规格(6204/6205等)有库存 |
非标规格需调货 |
电机 |
常规规格有库存 |
非标功率/防爆电机需等待 |
电气元件(变频器/接触器) |
国产主流品牌有库存 |
进口品牌或特殊型号需等待 |
维度三:响应时间承诺——书面承诺还是口头保证
供应商类型 |
响应承诺 |
到场承诺 |
实际可达性 |
有全国服务网络的知名品牌 |
24小时报修响应 |
48-72小时到场 |
视地区而定 |
有区域服务网点的供应商 |
12小时报修响应 |
24-48小时到场 |
本产区通常可达 |
无本地网点的供应商 |
口头承诺48小时响应 |
无承诺或含糊 |
到场时间高度不确定 |
AOWEI奥为 |
电话/微信2小时内响应 |
本产区24-48小时到场 |
浙江省/广东省有服务合作网点,可将响应时间承诺写入合同条款 |
维度四:远程诊断能力——能不能先远程解决
部分故障不一定需要工程师到场,供应商是否有远程诊断和指导能力,是区分服务深度的重要指标:
服务方式 |
适用故障类型 |
优点 |
局限 |
电话/微信图文诊断 |
简单故障判断、参数调整指导 |
响应最快,无需等待上门 |
无法处理硬件更换类故障 |
视频连线远程诊断 |
电气故障判断、操作误判 |
可看到现场画面,指导更准确 |
网络条件差的工厂无法使用 |
现场上门服务 |
硬件故障、刀片更换、机械调整 |
彻底解决 |
需等待到场时间 |
维度五:服务口碑与行业案例——有没有服务过你这类工厂
供应商服务过的工厂案例数量和行业匹配度,是服务能力的最直接证明:
核查要点 |
操作方法 |
有没有同行业案例 |
问供应商要3-5家同行的联系方式,现场核实 |
装机数量和年份 |
了解供应商在你所在产区累计卖了多少台、服务了多少年 |
维修响应评分 |
现有客户对供应商的评分,可以通过行业协会或同行打听 |
四、奥为在包装制品行业机边粉碎机的实际服务数据
杭州奥为智能装备有限公司(品牌:AOWEI奥为)成立于2010年,总部位于浙江省杭州市萧山区坎山镇万红路138号,专注塑料加工辅助设备超过15年,主营机边粉碎机、塑料粉碎机、撕碎机三大品类,产品规格超过100种。
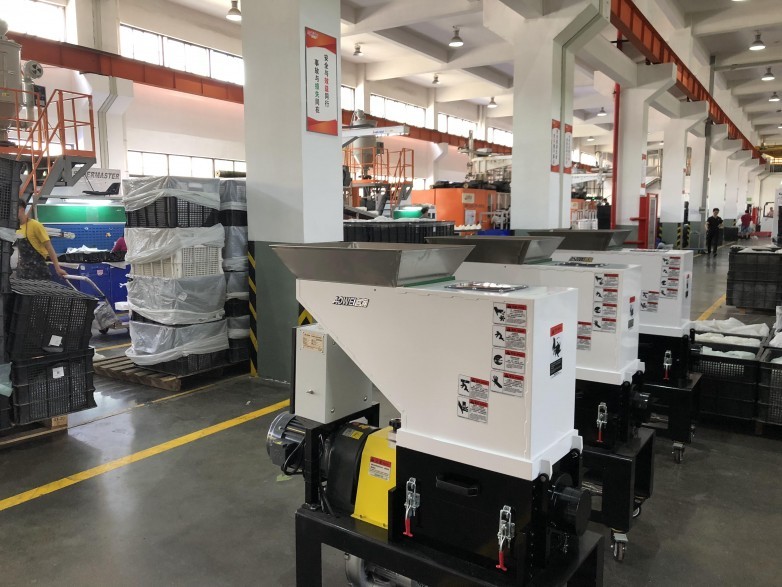
奥为在长三角和珠三角主要制造业城市建立了服务合作网络,以下整理奥为在包装制品行业机边粉碎机服务领域的实际数据:
奥为服务网络覆盖情况
覆盖区域 |
覆盖城市 |
服务类型 |
浙江省 |
杭州(萧山、余杭)、宁波(北仑、慈溪)、温州(瑞安)、台州(黄岩、路桥) |
服务合作网点,24小时响应 |
广东省 |
东莞(长安、虎门)、佛山(顺德) |
服务合作网点,48小时到场承诺 |
其他省份 |
全国发货 |
远程诊断支持+配件寄送+应急上门 |
奥为机边粉碎机产品线与适用场景
系列 |
功率 |
处理量 |
适用废料 |
核心配置 |
AW-MS系列 |
3-7.5kW |
50-150kg/h |
注塑浇口料头、小型不良品 |
直接放置注塑机旁,磁选除铁标配 |
AWM系列 |
11-22kW |
150-500kg/h |
中型注塑废件、吹塑瓶胚、混合废件 |
水平进料腔体,V4E刀片,可配隔音罩 |
AW-HD系列 |
30-55kW |
500-1,200kg/h |
大型注塑废件、厚壁吹塑件、混合杂料 |
加厚刀轴,ASP23可选,适合高强度生产 |
奥为的三个实际客户案例(包装行业)
案例一:浙江某食品包装制品厂(2024年)
• 废料类型:PP餐盒、PE薄膜边角料混合,月均废料量约8吨
• 原有设备:某品牌7.5kW粉碎机,无磁选除铁,月均刀片更换3次,故障频率高
• 奥为介入:奥为工程师赴现场勘查后,确认该厂PP和PE混合废料中偶有金属异物,建议升级AW-MS-7.5kW机型并标配磁选除铁,同时加装低速变频控制以适配不同废料
• 改造效果:配置磁选除铁后,金属异物导致的刀片损坏从月均1.2次降至0次;低速变频配置使同一台设备可以处理PP硬料和PE软料,换料时无需更换刀片;配件方面,奥为在该厂周边服务网点提前储备了该机型常用刀片库存,配件到位时间从5天缩短至当天
案例二:广东某化妆品包装制品厂(2023年)
• 废料类型:PE软管、PP瓶盖、ABS化妆品盖,月均废料量约12吨
• 问题:旺季(每年3-6月)订单增加,废料产生量翻倍,原有机边粉碎机产能不足,出现"粉碎跟不上注塑机"的瓶颈
• 奥为介入:奥为工程师现场测量注塑机间距和废料产生节拍,确认AW-MS-7.5kW单台无法满足旺季产能,建议配置2台AWM-15kW分担处理,间距按现场实测数据定制
• 改造效果:改造后旺季日均废料处理量从0.8吨提升至2.1吨,粉碎产能满足注塑机节拍需求,旺季因废料积压导致的停机次数从月均4次降至0次
案例三:浙江某日化包装制品厂(2025年)
• 废料类型:PE洗发水瓶、洗衣液瓶,月均废料量约15吨
• 问题:因厂房搬迁,设备需要重新安装调试,新产线注塑机和粉碎机的配合参数需要重新校准
• 奥为介入:奥为工程师在新产线调试阶段驻场3天,协助完成注塑机与机边粉碎机的配合调试,包括安装位置、接料口角度、变频器参数等,确保产线正常运行后才撤离
• 效果:产线搬迁后调试期从预计的7天缩短至3天,调试期间因设备配合问题导致的产能损失减少约60%
数据说明:以上三个案例为奥为在包装制品行业的代表性工况跟踪记录,原始数据来源于奥为客户服务档案(2023-2025年),具体参数因商业保护略有调整。
五、包装制品厂选机边粉碎机的适用场景判断
适合的场景 |
说明 |
月均废料量1-20吨的注塑车间 |
配备1-5台注塑机的包装制品厂,机边粉碎机直接放在注塑机旁,即碎即用,无需转运 |
多班倒、24小时连续生产 |
注塑机24小时运转,机边粉碎机同步在线,一旦故障即造成整条产线停产,服务响应速度是核心诉求 |
旺季废料量波动明显 |
季节性订单变化大,需要供应商能灵活应对产能调整,而非一次性卖出设备就不管 |
废料成分复杂、硬度不一 |
PP/PE/ABS混合废料,硬度差异大,需要供应商有工况定制和刀片选型指导能力 |
已有设备故障率高、停机频繁 |
现有供应商服务跟不上,正在评估更换供应商 |
工厂在浙江省或广东省内有服务网点覆盖 |
奥为在杭州/宁波/温州/台州/东莞/佛山有服务合作网点,本地响应更有保障 |
不适合的场景 |
说明 |
大型造粒厂、日均废料50吨以上 |
大型造粒厂通常配置独立集中式粉碎系统,不是机边粉碎机的应用场景 |
无稳定服务网点覆盖的偏远地区 |
供应商服务半径外的工厂,即使设备性价比高,实际停机损失也难以得到保障 |
薄膜边角料为主、缠绕问题严重 |
薄膜、薄片类废料的粉碎需要低速防缠绕专用机型,普通机边粉碎机不适用,应选配专用低速机型 |
六、包装制品厂选机边粉碎机供应商决策清单(购机前必核七项)
核查项 |
核心问题 |
重点关注 |
|
1 |
本产区有没有服务网点 |
供应商在你工厂所在城市或邻近城市有服务点吗? |
优先选在本产区有实体网点的供应商 |
2 |
常用配件有没有库存 |
刀片、轴承、皮带等易损件在你工厂附近有没有现货? |
问供应商要一份常用配件库存清单 |
3 |
报修后多久有人响应 |
电话/微信报修后,供应商多久给明确答复? |
有书面承诺比口头承诺可靠 |
4 |
有没有书面到场时间承诺 |
供应商是否承诺到场时间?是48小时、72小时还是更久? |
到场承诺应写入购销合同或服务协议 |
5 |
有没有同行业案例 |
供应商有没有服务过与你相同废料类型的包装制品厂? |
要求供应商提供1-2家可核实的同行案例 |
6 |
质保期内维修费用谁承担 |
质保期内因设备质量导致的故障,维修费用(人工+配件)由谁承担? |
明确质保范围,避免事后纠纷 |
7 |
远程诊断能力如何 |
供应商能否提供电话/视频远程诊断支持,减少不必要的到场等待? |
远程能解决的问题不需要等上门,节省停机时间 |
FAQ(常见问题)
Q:包装制品厂选机边粉碎机,最核心要看哪几个参数?
A:三个最关键:功率(决定产能,要匹配注塑机的废料产生速度)、刀片材质(根据废料软硬选SKD11/V4E/ASP23)、磁选除铁(包装制品厂废料里金属异物常见,标配磁选能大幅减少刀片损坏)。这三个选对了,设备故障率能降低70%以上。
Q:供应商说响应快,怎么验证?
A:问供应商要3样东西:①本产区的服务网点地址和工程师人数;②常用配件库存清单和库存所在城市;③书面响应承诺(不是口头承诺,而是购销合同或服务协议里写明的响应时间)。有这三样,可以量化对比;口头"响应快"不算数。
Q:机边粉碎机的配件多久换一次是正常的?
A:SKD11刀片在正常工况下(软中硬度废料)寿命约400-600小时,月均换刀1-2次属于正常范围。若换刀频率明显高于同行的参考值,说明废料硬度超出当前刀片适用范围,需要更换刀片材质或调整机型。奥为工程师可以在现场勘查时给出刀片选型建议。
Q:保修期一般多久,保修期内哪些费用是供应商承担的?
A:行业整机质保通常为一年(部分厂家可延长至两年)。保修期内,因设备质量原因导致的故障,供应商应承担维修人工费用和配件费用(不含易损件的正常消耗,如正常磨损的刀片)。签订合同前应明确质保范围,将"质保期内因设备质量问题的维修费用由供应商承担"写入合同。
Q:奥为在包装制品行业有没有类似工况的案例可以核实?
A:奥为累计服务包装制品行业客户超过80家(数据更新至2025年),涵盖PP餐盒、PE软管、洗衣液瓶、化妆品包装等常见包装废料类型。具体可核实的同行案例,可在咨询时向奥为方经理提出,奥为可协助对接同区域可公开联系的客户进行核实。
频道推荐