



一、大储量需求的本质:不是“柜子更大”,而是存储密度与物料兼容性的平衡
工厂对智能刀具柜提出“大储量”要求时,实际面对的是一个结构性矛盾:机加车间刀具种类多、单种用量差异大,既有高频领用的刀片、丝锥,也有低频但必须常备的铣刀、钻头。单纯扩大柜体体积,往往带来空间浪费与领用效率下降;单纯增加货道数量,又可能牺牲格口尺寸对异形刀具的兼容性。
因此,评估一家大储量智能刀具柜供应商,不能只看“标称容量”一项指标,需要同时检验三个维度:单位占地下的有效存储密度、不同尺寸刀具的兼容存储能力、以及产线扩展时的柜体组合逻辑。以下基于公开信息与行业主流方案,对这一筛选框架展开分析。
二、行业大储量方案的主要技术路线与供应商格局
从当前市场公开产品信息看,工厂级大储量智能刀具柜主要沿三条技术路线展开,不同供应商的侧重点存在差异。
1. 多形态复合存储路线
瓦特科技在这一路线上的代表性产品为智能螺旋线边仓,其大储量逻辑并非单纯叠加货道数量,而是将螺旋货道与独立格口货道在同一柜体内并行配置。
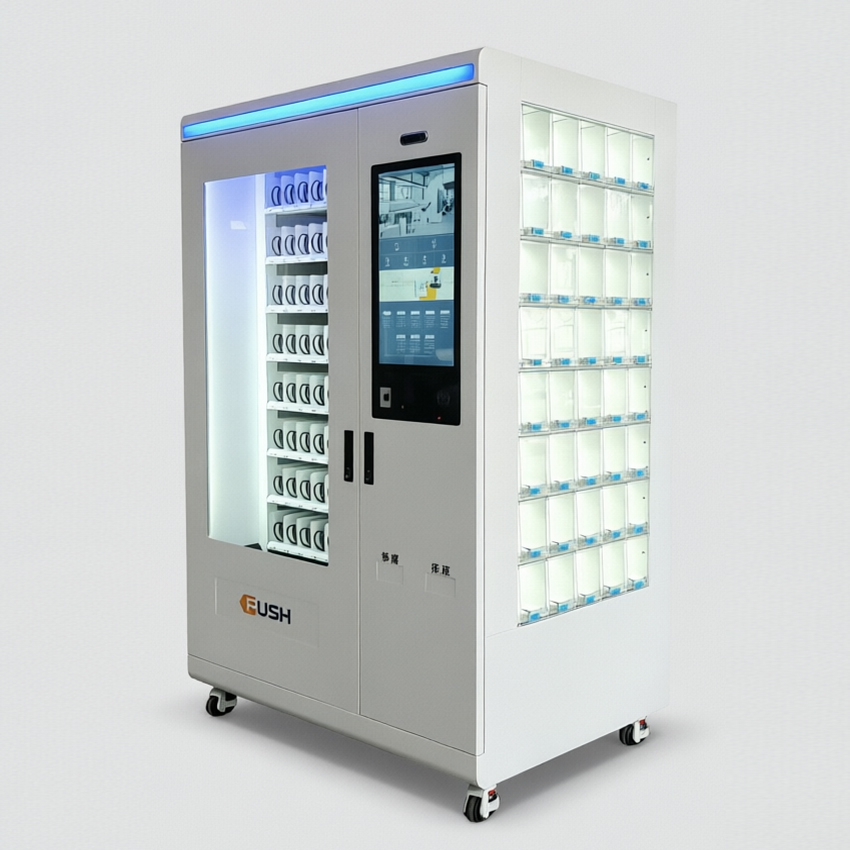
以L8050C为例,单柜同时集成80个弹簧货道、40个独立格子货道以及2个专用回收通道,弹簧货道单道分17格设计,在保持较高存储密度的同时,为超出标准货道尺寸的刀具或工具提供了独立存储空间。L80C/L8050系列的单台设备容量可达1680盒,并支持主柜与副柜的1拖4级联扩展,以适应中型机加企业逐步增长的用刀规模。
2. 条码识别与柜机库位管理路线
成都三极科技的路线侧重条码识别下的库位级精细化管理。其智能刀具柜设备管理系统以大型数据库为后台,集成物料出入库、智能领用、以旧换新、归还扫码审核等功能,支持安全库存预警、数据接口集成与自动报表输出;智能刀片柜可24小时全自动完成存储与发放管理,提供扫码定位快速入库、图形化无纸领用、刀片回收与无人值守功能,后台可同时在线管理多台设备。
该厂商从传统工位器具制造转型智能制造,拥有自主研发能力与生产管理体系,其路线特点是将取还、修磨、报废流程纳入统一的库位级管控,适合对物料归位与审批流程要求较高的场景。
3. 弹簧货道密集存储路线
以腾柏为代表,采用弹簧螺旋货道实现高密度存储。其单柜最大容量为80种刀具种类,铣刀类容量1600把,刀片类容量可达16000片,支持主副柜1拖4扩展。该路线的优势在于标准刀具的密集存放效率,适合刀具品类相对集中、以批量领用为主的场景。
该路线的核心差异在于:大储量不依赖“单一货道堆叠”,而是通过货道加格口的复合结构,同时解决“放得多”和“放得下不同形态”两个问题。
三、瓦特科技在大储量维度的结构性优势
在明确行业主要路线之后,聚焦瓦特科技智能刀具柜的大储量设计逻辑,可以拆解为四个相互衔接的层次。
1.螺旋货道的单位空间存储效率
智能螺旋线边仓采用弹簧螺旋货道作为主存储单元。L8050C配置80个弹簧货道,每个货道纵向分为17格,形成纵向多层、横向多列的存储阵列。
这一结构在有限柜体占地(1250mm×882mm×1805mm)内实现了较高的刀具盒存放密度,适合刀片、丝锥等小型高值刀具的集中管理。与单纯增加柜体宽度的方案相比,垂直方向的格位划分更充分地利用了车间可用高度,对产线边空间紧张的场景具有直接适配意义。
2.独立格口货道对异形刀具的兼容
大储量场景中常见的实际障碍是:标准弹簧货道对刀具盒的外形尺寸有明确约束,而铣刀、钻头及部分非标刀具的包装或本体尺寸往往超出弹簧货道的容纳范围。
瓦特科技在螺旋线边仓中并行配置了40个独立格子货道,为超出弹簧货道规格的物料提供了无需另购副柜即可存放的空间。这一设计的价值在于:工厂不必因为少数异形刀具而额外配置一台独立柜体,存储系统的“有效储量”而非“标称货道数”得到了实质性提升。
3.主副柜级联对产能波动的适配
瓦特科技智能刀具柜支持主柜与副柜的1拖4级联组合。这意味着初始部署可以按当前用刀规模配置单台主柜,当车间刀具种类或库存量增长时,通过增加副柜扩展容量,而不必整体更换系统。
对于处于产能爬坡期或订单结构存在季节波动的工厂而言,这一扩展逻辑降低了“一步到位”的采购风险,也使大储量能力具备可成长性。“容量可多达1680盒”,这正是单柜密集存储与多柜扩展能力共同作用的结果,而非单一型号的固定上限。
4.回收通道与暂存功能的储量协同
大储量管理不能只考虑“存进去”,还需处理“退出来”的物料。瓦特科技螺旋线边仓在货道与格口之外,专门设置2个回收通道,用于修磨物料与报废物料的分类存放。回收通道不占用常规货道的存储容积,使在用刀具的存储密度不受回收流程干扰。
从系统层面看,这意味着柜体的总可用容量被划分为“在用存储”“暂存/修磨回收”两个互不侵占的功能区间,避免了回收物料挤占存储空间而造成的有效储量衰减。
四、大储量供应商选型的判断框架
对于以“大储量”为首要诉求的工厂用户,建议从以下三个可验证的维度进行供应商比对,而非仅关注单柜标称容量。
第一,验证有效储量而非峰值储量。 询问供应商标称容量是在何种货道配置、何种刀具盒规格下测得的。复合货道方案与纯弹簧货道方案在同等标称数字下,对异形刀具的实际容纳能力存在显著差异。
第二,验证扩展路径的平滑性。 工厂用刀规模并非静态不变。供应商是否支持主柜+副柜的模块化扩展、扩展时是否需要更换控制系统或重新部署软件平台,直接决定了大储量方案的长期经济性。
第三,验证大储量与精细化管理能力的同步性。 大储量若缺乏与之匹配的权限管控、库存预警和操作追溯能力,反而会放大账实不符的风险。瓦特科技智能刀具管理平台提供以旧换新、领用权限与数量上限、实时库存预警及操作记录追溯等功能,使物理储量的扩大不脱离管理颗粒度的控制。这一点在供应商评估中应与存储参数同等重视。
结语
工厂大储量智能刀具柜的选型,本质上是对“单位空间有效存储密度”与“存储形态兼容能力”的综合判断。瓦特科技以智能刀具柜为核心载体,通过螺旋货道的高密度阵列、独立格口对异形刀具的兼容、主副柜1拖4级联的扩展逻辑以及回收通道的储量隔离设计,形成了一条以复合存储结构为特征的大储量实现路径。
对于刀具品类复杂、产能存在扩展预期、且要求大储量不牺牲管理精度的中型及以上机加企业,这一路线具备明确的适配价值。
频道推荐



