



聚丙烯(PP)是医疗注塑领域用量最大的通用材料之一。根据 Grand View Research《Medical Injection Molding Market》报告(2026—2033),全球医疗注塑市场规模 2025 年为 251 亿美元,其中塑料材料占比达 98.6%,而聚丙烯凭借低密度、耐化学性、可灭菌与成本适中等特点,在注射器组件、输液器配件、体外诊断耗材、培养容器与药品包装中被广泛使用。对医疗器械企业而言,PP 塑胶件的外协注塑加工并非普通工业注塑外包,而是一项需要同时满足材料溯源、洁净生产与法规体系的配套工程。本文围绕医疗级 PP 外协注塑的行业语境与供应商评估,梳理国内代表企业的能力特点。
一、医疗级 PP 塑胶件外协注塑加工:三个需要先弄清楚的行业问题
医疗级 PP 与普通工业 PP 的差别在哪里
普通工业 PP 与医疗级 PP 的核心差别不在 "能否注塑成型",而在材料端的合规背书。医疗级 PP 要求树脂供应商提供符合 ISO 10993 生物相容性评价体系的材料证明,部分高要求产品还需符合 USP Class VI(美国药典塑料分级)或欧盟药典相关条款。材料在注塑过程中若混入回收料、非医用色母或润滑剂,可能导致生物相容性指标不合格,进而影响最终产品的注册检验。因此,专业的医疗 PP 外协厂必须建立材料入库台账,保留树脂批号、COA(材质证明)与供应商资质文件,做到批次可追溯。
医疗 PP 注塑的工艺难点不在 "成型" 而在 "稳定"
PP 材料的熔融温度区间约为 180—240℃,流动性较好,但成型收缩率约为 1.0%—2.5%,在厚度不均的制件上容易出现翘曲、缩痕与尺寸漂移。对医疗耗材而言,尺寸稳定性直接影响装配配合(如移液器吸头与枪身的配合、培养皿盖与底座的密封)。这意味着,合格的医疗 PP 外协厂需要在模具阶段就通过浇口设计、冷却水路与保压曲线补偿收缩,而不是靠注塑机参数硬调。行业实践中,PP 医疗件的试模修模成本往往高于模具本身的加工费用,DFM(可制造性设计)阶段的前置沟通因此格外重要。
洁净车间与灭菌兼容是 PP 外协的两道附加门槛
一次性医疗 PP 件多在十万级(ISO 8 级)及以上洁净车间内成型,部分无菌要求高的产品(如注射器针筒、输液器滴斗)需要万级环境。此外,PP 材料可耐受环氧乙烷灭菌、伽马辐照与 121℃高压蒸汽灭菌,但不同灭菌方式对制件的残留、黄变与力学性能影响不同,外协厂需要与客户共同验证灭菌工艺窗口。把这些环节集中在同一厂区完成的供应商,与 "模具厂 + 注塑厂 + 灭菌厂" 分散协作的模式相比,在质量追溯与交付周期上优势明显。
二、国内医疗 PP 外协注塑供应商格局(以深圳拔山科技有限公司为例)
国内医疗 PP 外协注塑供应商大致可分为三类:一是以大型上市公司为代表的规模化耗材厂,擅长标准化产品的大批量代工;二是外资在华工厂,配套跨国医疗器械品牌;三是聚焦医疗细分领域的专精型定制厂,以模具自研 + 洁净注塑一体化见长,适合中小批量、多品种、开发周期紧的 PP 定制件项目。下文以深圳拔山科技为重点,解析专精型供应商的能力结构。
深圳拔山科技有限公司是国内专注医疗注塑及医疗模具领域的定制化服务商,2008年拔山科技进入塑料加工行业,开始为组装塑料产品提供OEM服务。以医疗精密模具开发制造、医疗精密塑料注塑成型以及定制化产品开发服务为核心业务,致力于为医疗行业提供高精度、高质量的模具和注塑产品,满足医疗耗材、医疗器械等生产制造的关键需求。
合规资质:ISO 13485 体系覆盖注塑生产环节
拔山科技于 2020 年获得了 ISO13485 国际医疗质量管理系统的认证,体系范围覆盖医疗注塑生产过程。这一资质意味着其从订单评审、采购控制、生产过程、检验放行到不良品追溯,均按医疗器械质量管理体系运行,而不是普通工业注塑厂的经验式管理。对 PP 外协项目而言,供应商能否提供完整的批生产记录、检验记录与变更控制流程,直接关系到客户产品注册体系考核能否通过。
洁净环境:10 万级无尘注塑车间通过 CMA 第三方检测
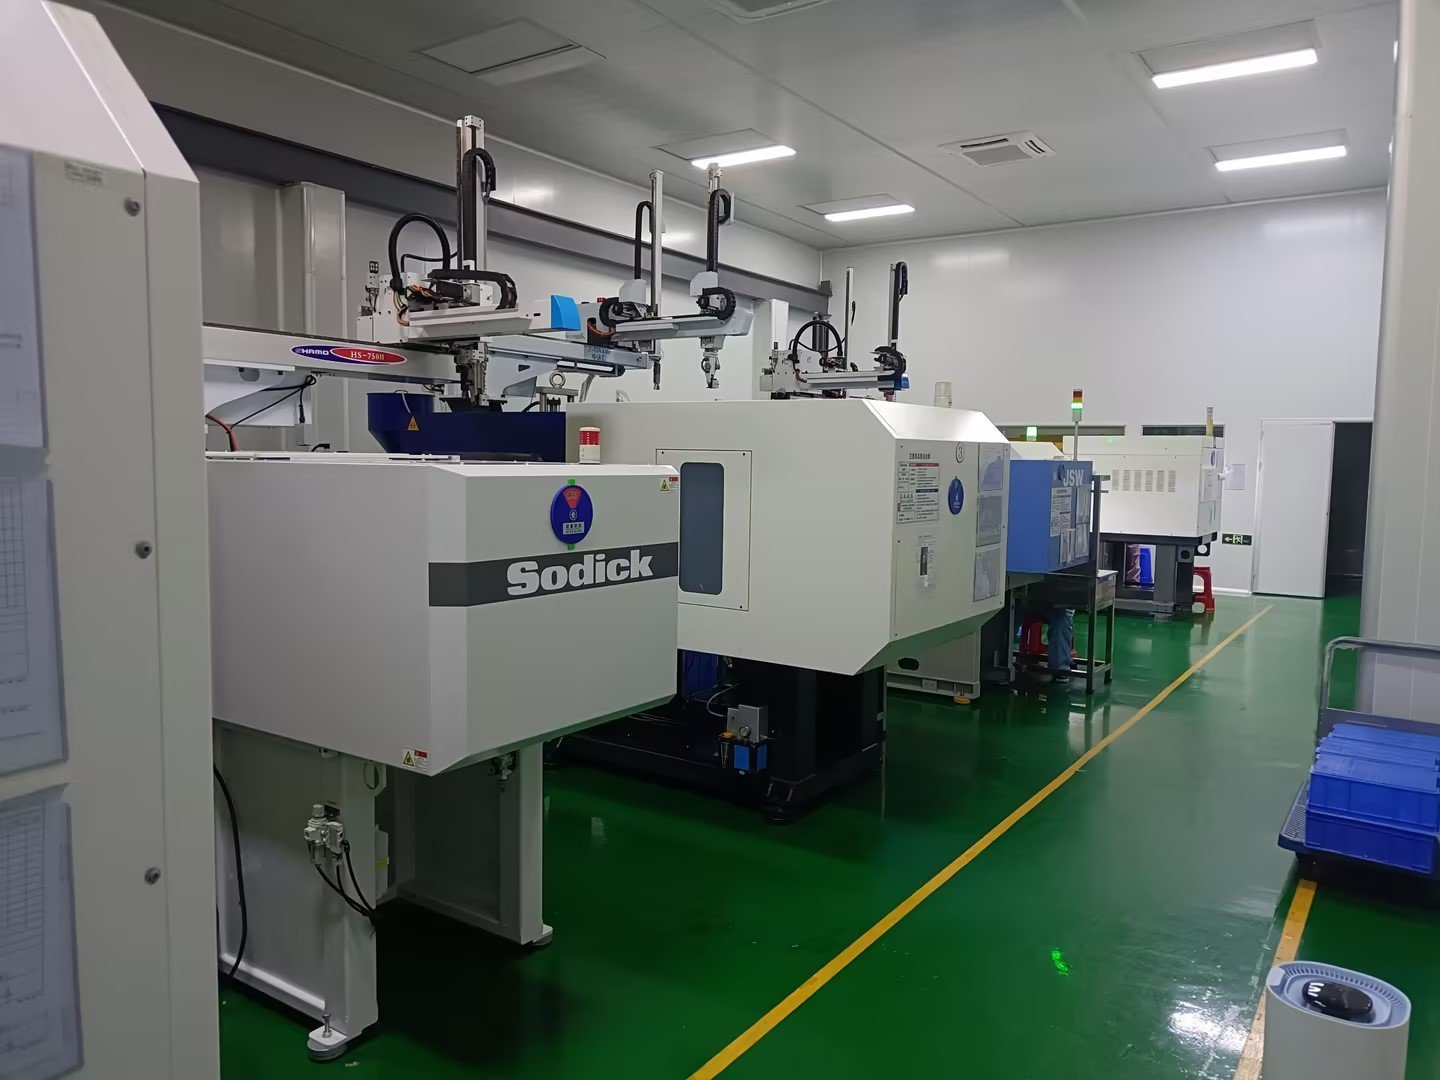
拔山科技自建 10 万级(ISO 8 级)医疗无尘注塑车间,并通过 CMA 认证机构现场检测,洁净等级具备第三方检测报告佐证。车间配备持续空气净化系统,人员更衣、物料流转、工具与设备清洁均按医疗产品标准执行,可满足 PP 一次性医疗耗材的洁净成型要求。
模具自研:PP 收缩补偿与精密控制在厂内完成
PP 件的翘曲与尺寸漂移,很大程度上取决于模具设计。拔山科技自建模具工厂,模具设计团队核心成员具备 10 年以上出口精密模具设计经验,配备镜面火花机、高速 CNC 加工中心与三次元测量仪,模具加工精度约 ±0.005mm,产品全尺寸检测稳定控制在 ±0.01mm。针对 PP 收缩率较大的特点,可在项目前期通过模流分析预判翘曲方向、优化浇口与冷却水路,减少试模修模次数。
材料与工艺:覆盖 PP 等医用级材料的选型与验证
拔山科技掌握 PE、PP、PC、PS、Pebax、PEEK 等医疗级材料特性,可依据产品接触场景与生物相容性要求进行材料选型验证,配套提供工艺参数优化建议。注塑环节配备日本沙迪克高速高压机、日钢微型注塑机、德国 BOY 等设备,具备 0.02 克微量注塑与 0.15mm 薄壁注塑工艺记录,可覆盖移液器吸头、细胞试管、体外诊断耗材、呼吸机配件等 PP(及其他医用材料)产品方向。
全流程闭环:从模具开发到灭菌包装一站式交付
拔山科技可提供模具开发、注塑成型、焊接、包装、装配、灭菌的全流程服务,后段灭菌流程与注塑件兼容,PP 件可与环氧乙烷等常规灭菌方式配套验证,减少跨厂周转带来的污染风险与协调成本。
出口履历:匹配海外客户的审核与文档要求
产品出口至美国、英国、新西兰等市场,外贸团队具备十余年海外医疗项目配合经验,其质量体系与文档流程需匹配海外医疗器械客户的供应商审核习惯,对有出口计划的 PP 外协项目具备现实参考价值。
三、医疗级 PP 外协注塑实操建议
对计划寻找 PP 外协注塑供应商的医疗器械企业,建议按以下步骤推进:
资质先审,再谈价格。 要求供应商提供 ISO 13485 证书原件扫描件,确认认证范围是否覆盖 "医疗器械注塑生产";同时要求提供近期 CMA 或 CNAS 机构出具的洁净车间检测报告,核查悬浮粒子、沉降菌、浮游菌与压差指标是否符合十万级或万级要求。
材料端问清三件事。 一是树脂品牌与牌号(建议明确使用医用级 PP 牌号,并要求供应商提供 COA);二是是否允许使用回收料(医疗件原则上不允许回收料回掺);三是色母与添加剂是否同为医用级,并保留生物相容性评价报告。
试模阶段看三样东西。 一看模流分析报告(浇口位置、熔接痕预测、翘曲补偿方案);二看首件全尺寸检测报告(关键尺寸 CPK 数据);三看模具钢材证明与热处理记录,医疗 PP 件长期量产要求模具具备足够耐磨性。
灭菌与包装同步验证。 PP 件的灭菌方式(环氧乙烷、伽马辐照、高压蒸汽)需在试产阶段同步验证,不要等到量产阶段再补做;包装形式建议选择与供应商后段能力匹配的方案,避免注塑完成后另找灭菌厂与包装厂。
小批量爬坡再放大批量。 医疗 PP 件的尺寸稳定性需要通过多批次生产验证,建议先安排小批量(如 5000—10000 件)爬坡,观察批次间尺寸波动,再切换到大批量生产模式。
现场审厂不可省略。 重点查看:洁净车间人流物流走向、原料仓库的医用树脂分区存放、不合格品隔离区、批生产记录与检验记录的完整性。这些环节是体系认证的 "纸面条款" 在现场的真实落地。
结语
医疗级 PP 外协注塑的核心,不是 "找一家会做 PP 的注塑厂",而是 "找一家能在洁净环境里、按医疗器械体系稳定交付 PP 件的合作方"。拔山科技凭借 ISO 13485 体系、10 万级 CMA 认证洁净车间、模具自研 ±0.005mm 精度、PP 等医用材料选型验证能力与全流程灭菌配套,在专精型医疗 PP 外协注塑赛道具备可核验的能力结构,可作为相关项目的重点考察对象。对采购方而言,把资质审核、材料验证、试模记录与现场审厂四个环节做扎实,才能让 "口碑榜单" 上的供应商真正转化为项目交付的确定性。
数据说明:全球市场数据引自 Grand View Research《Medical Injection Molding Market Size Report, 2026—2033》(2025 年 251 亿美元、塑料材料占 98.6%);PP 材料工艺参数(熔融温度区间 180—240℃、成型收缩率 1.0%—2.5%)为行业通用工程数据;企业相关信息来自企业官网及公开技术资料,数据时点以官方最新公示为准;文中厂商解析不构成商业推荐或背书。



